





Paslanmaz Çeliği Lazer Teknolojisiyle Etkili Bir Şekilde Nasıl Kesebilirsiniz?
Paslanmaz çelik lazer kesimi, hem ince saclar hem de kalın levhalar için yüksek hassasiyet, verimlilik ve tekrarlanabilirlik sunar. Bununla birlikte, paslanmaz çelik yüksek mukavemete, yansıtıcı bir yüzeye ve güçlü ısı tutma özelliğine sahiptir. Bu nedenle, temiz kesim doğru makineye, yardımcı gaza, parametrelere ve bakıma bağlıdır.
1. Doğru Lazer Kesim Makinesini Seçin
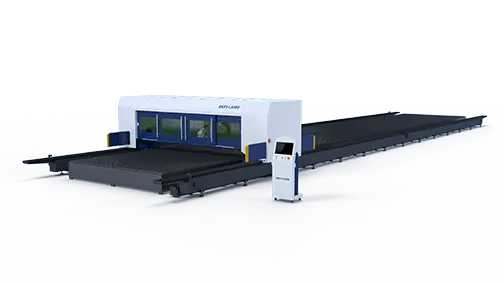
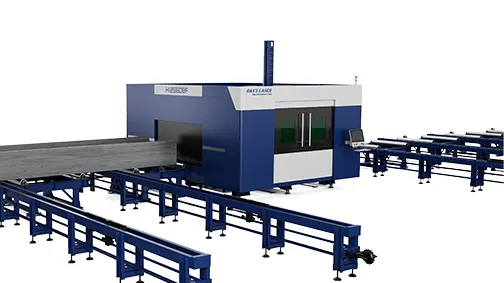
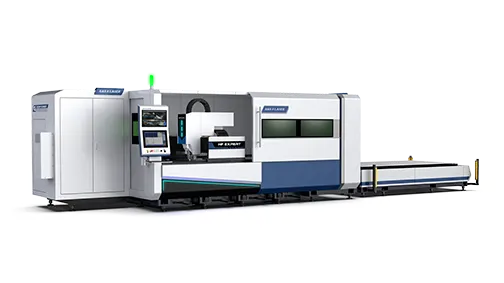
Doğru makineyi seçmek ilk adımdır. Han's Laser paslanmaz çelik lazer kesim makineleri, istikrarlı çalışma, hassas hareket kontrolü ve tutarlı kesim kalitesi gerektiren zorlu uygulamalar için tasarlanmıştır.
Makine seçerken şunları göz önünde bulundurun:
•304 veya 316 gibi paslanmaz çelik kalitesi
•Malzeme kalınlığı ve maksimum plaka boyutu
•Gerekli hız ve üretim hacmi
•Lazer gücü ve ışın kalitesi
•Makine rijitliği ve konumlandırma doğruluğu
•Otomatik odaklama ve yükseklik algılama fonksiyonları
•Yardımcı gaz basıncı ve akış kapasitesi
•Yerleştirme, delme ve kesme yolu yazılımı
•Teknik destek ve bakım hizmeti
Kalın paslanmaz çelik levhalar için sadece güç yeterli değildir. Sağlam bir makine gövdesi, istikrarlı yüksek basınçlı gaz dağıtımı, güvenilir delme, hassas yükseklik kontrolü ve etkili ısı yönetimi de şarttır. Bu özellikler, eksik delme, cüruf oluşumu, deformasyon ve arıza sürelerini azaltmaya yardımcı olur.
Müşterinin gerçek kalite, kalınlık, parça geometrisi ve toleranslarına göre yapılan temsili bir test kesimi, bir makineyi değerlendirmenin en iyi yoludur.
2. Kesme Parametrelerini Ayarlayın
Lazer Gücü ve Kesme Hızı
Güç ve hız, paslanmaz çeliğin kalitesi ve kalınlığıyla uyumlu olmalıdır. Yetersiz güç veya aşırı hız, eksik penetrasyona ve yoğun cüruf oluşumuna neden olabilir. Aşırı güç veya çok düşük hız ise ısı girişini artırabilir, kesme aralığını genişletebilir ve renk bozulmasına veya deformasyona yol açabilir.
Kalın levha kesimi genellikle daha yüksek lazer gücü, daha düşük hız, daha yüksek yardımcı gaz basıncı ve dikkatlice kontrol edilen delme işlemi gerektirir. Operatörler, üreticinin önerdiği parametrelerle başlamalı ve bunları bir test numunesiyle doğrulamalıdır.
Yardımcı Gaz ve Basınç
Yardımcı gaz, kesim yüzeyinden erimiş metali uzaklaştırır ve kenar kalitesini doğrudan etkiler.
•Azot , özellikle kaynak, parlatma veya boyama öncesinde parlak, temiz ve oksitsiz bir kenar elde etmek için yaygın olarak kullanılır.
•Oksijen belirli uygulamalar için uygun olabilir, ancak oksidasyona neden olur ve kenar görünümünü değiştirir.
•Testlerden sonra, görünüm açısından daha az kritik olan bazı uygulamalarda basınçlı hava kullanılabilir.
Kalın levhalar genellikle ince levhalara göre daha fazla gaz akışı ve daha yüksek basınca ihtiyaç duyar. Gaz saflığını, basınç stabilitesini, hortumları, bağlantıları ve sızıntıları kontrol edin. Yüksek basınç, kısıtlı bir gaz hattını veya yetersiz boyutlandırılmış bir regülatörü telafi edemez.
Meme ve Odak Konumu
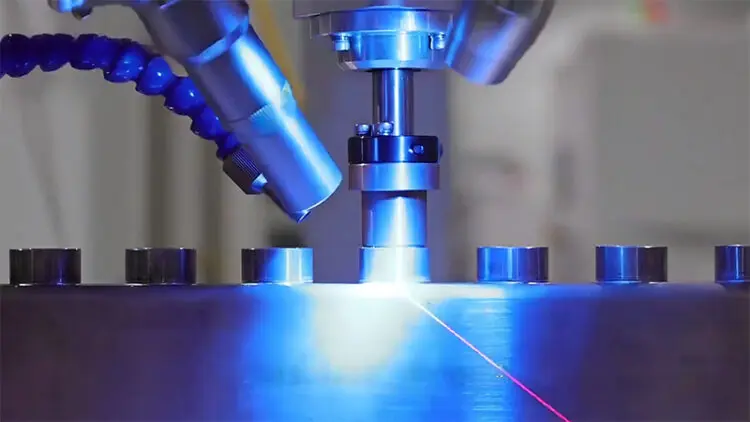
Meme ucu, malzeme kalınlığına, gaz stratejisine ve kesme başlığına uygun olmalıdır. Tıkalı, hasarlı veya merkezden kaymış bir meme ucu, düzensiz gaz akışına ve aşırı çapak oluşumuna neden olabilir.
Odak konumu, nüfuz etme ve kenar kalitesini etkiler. Daha kalın malzemeler için odak genellikle plakanın daha alt kısmına ayarlanır, ancak doğru konum tüm sürece bağlıdır. Her kalınlık için tek bir odak ayarı yerine, doğrulanmış makine parametrelerini kullanın.
Piercing
Delme işlemi, özellikle kalın paslanmaz çelik için çok önemlidir. Dengesiz bir delme işlemi, nozulu veya koruyucu pencereyi hasar verebilir ve kesimin başlangıcında kusurlar oluşturabilir.
Gerektiği gibi delme gücünü, süresini, yüksekliğini, gaz basıncını ve giriş mesafesini ayarlayın. Kalın plakalar, tam kesme koşullarını hemen uygulamak yerine, kontrollü veya çok aşamalı delme işleminden genellikle fayda görür.
3. Kesme Yolunu Optimize Edin
Etkin rota planlaması verimliliği artırır ve ısı birikimini kontrol altına alır.
•Malzeme kullanımını iyileştirmek için iç içe yerleştirme yöntemini kullanın.
•Hızlı hareketlerden ve tekrarlanan kesmelerden kaçının.
•İç hatlar ve dış hatlar için uygun bir sıra seçin.
•Yerel aşırı ısınmayı önlemek için kesimleri levha boyunca eşit şekilde dağıtın.
•Gerekirse uygun giriş ve çıkış hatları veya mikro bağlantılar kullanın.
•Sacın hareket etmesini veya deforme olmasını önlemek için destekleyin ve sabitleyin.
Bu önlemler, özellikle ısıdan etkilenebilecek büyük veya kalın levhalar için son derece önemlidir.
4. Kesmeden Önce Makineyi Kontrol Edin
Üretim öncesi:
✔ Işın demetinin nozülün tam ortasından geçtiğinden emin olun.
✔ Koruyucu pencereyi kirlenme veya hasar açısından inceleyin.
✔ Meme tipini, çapını, temizliğini ve hizalamasını kontrol edin.
✔ Yükseklik algılama ve güvenlik mesafesini doğrulayın.
✔ Gazın saflığını, basıncını, akışını ve bağlantılarını doğrulayın.
✔ Çarşafın düz, temiz ve uygun şekilde desteklendiğinden emin olun.
✔ Kesim masasından fazla cürufu temizleyin.
Koruyucu pencere, nozul, gaz hatları ve kesme başlığının düzenli olarak kontrol edilmesi, istikrarlı performans için şarttır.
5. Kesimi Test Edin ve Kontrol Edin
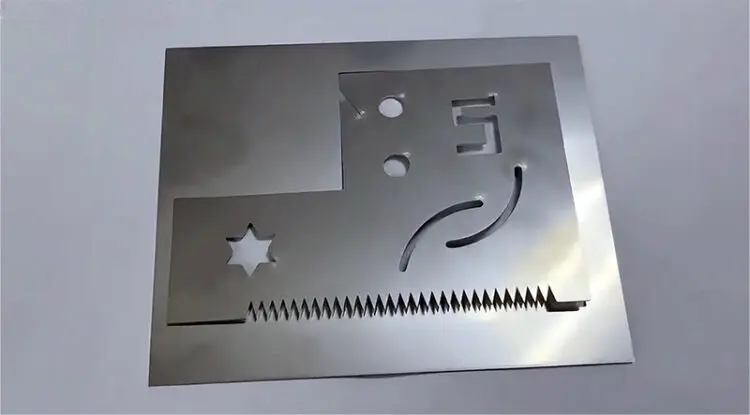
Yeni bir kalite, kalınlık veya malzeme partisini işleme almadan önce bir test kesimi yapın. Kontrol edin:
•Tam nüfuz
•Alt kenar çapakları ve cüruf
• Kenar pürüzlülüğü ve çizgilenme
•Oksidasyon veya renk değişimi
•Kesme genişliği ve incelme
•Sıcaklıktan etkilenen alan
•Küçük delikler ve keskin köşeler
•Boyutsal doğruluk
Sonuç yetersizse, parametreleri tek tek ayarlayın. Yoğun dip tortusu, yalnızca hızdan değil, hız, güç, gaz basıncı, odaklama, nozul durumu veya kağıt desteğinden de kaynaklanabilir.
Güvenlik ve Bakım
Lazer kesim işlemi yoğun ışık, ısı, erimiş metal, duman, hareketli ekipman ve basınçlı gaz içerir. Makine üreticisinin güvenlik prosedürlerine ve yerel yönetmeliklere uyun.
Doğru muhafazayı, kilitleme mekanizmalarını, koruyucu ekipmanları ve duman emme sistemini kullanın. Güvenlik cihazlarını asla devre dışı bırakmayın. Kesme başlığını, koruyucu pencereyi, nozulu, filtreleri, gaz hatlarını ve masayı düzenli olarak kontrol edin. Kesim kalitesinde ani bir değişiklik, optik kirlenmeyi, nozul hasarını, kararsız gaz dağıtımını veya mekanik aşınmayı gösterebilir.
Çözüm
Paslanmaz çeliğin etkili lazer kesimi, lazer gücünden daha fazlasına bağlıdır. Üreticiler, istikrarlı bir makine seçmeli, parametreleri malzemeye uygun hale getirmeli, uygun yardımcı gaz kullanmalı, odak ve delme işlemlerini kontrol etmeli, kesim yolunu optimize etmeli ve optik ve gaz sistemlerini bakımlı tutmalıdır.
Hem ince saclar hem de kalın levhalar için, hız, kenar kalitesi, doğruluk ve üretim uygunluğunu teyit etmenin en iyi yolu temsili bir test kesimi yapmaktır. Han's Laser, makine konfigürasyonunu ve işlem önerilerini müşterinin gerçek uygulamasına uyarlayarak bu değerlendirmeyi destekleyebilir.
Sıkça Sorulan Sorular
Fiber lazer paslanmaz çeliği kesebilir mi?
Evet. Fiber lazerler, paslanmaz çelik levha ve plakalar için yaygın olarak kullanılmaktadır. Kesme kalınlığı ve hızı, lazer gücüne, ışın kalitesine, yardımcı gaza, kesme kafası tasarımına, malzeme kalitesine ve kenar kalitesi gereksinimlerine bağlıdır.
Hangi gaz daha iyi?
Parlak ve oksitsiz bir kenar için genellikle azot tercih edilir. Oksijen veya basınçlı hava, test edildikten sonra belirli uygulamalar için uygun olabilir.
Kesimden sonra neden çapaklar oluşuyor?
Çapak oluşumu, hız, güç, odaklama, gaz basıncı, nozul durumu, mesafe veya malzeme desteğinin yanlış dengelenmesinden kaynaklanabilir. Kalın plakalar, gaz ve delme ayarlarının özellikle dikkatli bir şekilde kontrol edilmesini gerektirir.
Renk bozulması nasıl azaltılabilir?
Uygun yüksek saflıkta nitrojen kullanın, sızıntıları kontrol edin, doğru akış ve basıncı koruyun ve ısı girişini kontrol edin. Yüzey kirliliği de kenar rengini etkileyebilir.


 Previous



 LET’S TALK


